简体中文


2026-09-30
Hjem / Nyheder / Industri nyheder / Spinning produktionslinjeguide: typer, kernekomponenter og udvalgstips

Et anlæg med 20 oprullere ønsker at tilføje en FDY-linje. Investeringsbeslutningen kommer ned til mere end den noterede pris. Det afhænger af spindedysekvalitet, varmegodets temperaturkontrol, oprulningspålidelighed og leverandørens evne til at understøtte ledningen efter installationen. Denne guide gennemgår valgene bag en spindende produktionslinje, så du kan sammenligne tilbud med den filament, du faktisk skal producere.
Før du går ind i komponenter og konfigurationer, hjælper det at se på det bredere spindeproduktionslinjens rolle i fiberfremstilling . Branchen har skiftet fra at levere individuelle maskiner til at aflevere komplette, integrerede systemer. Det skift øger præstationsindsatsen for hver køber.
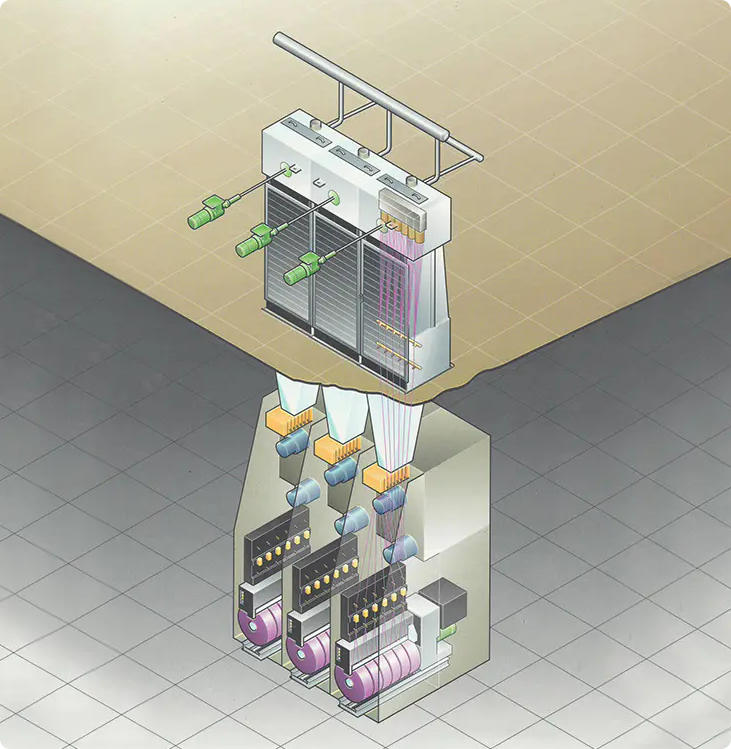
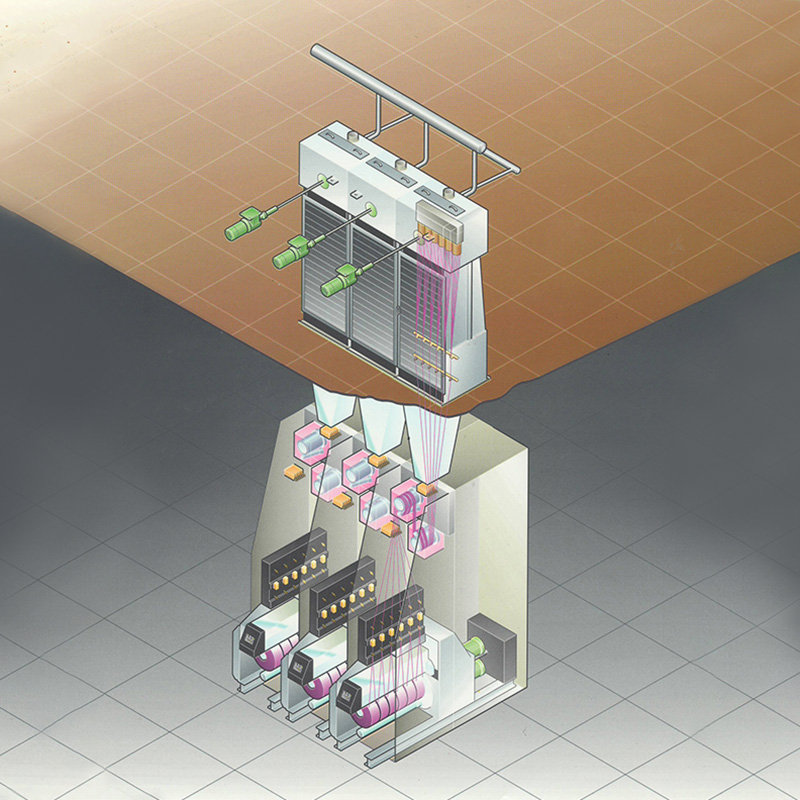
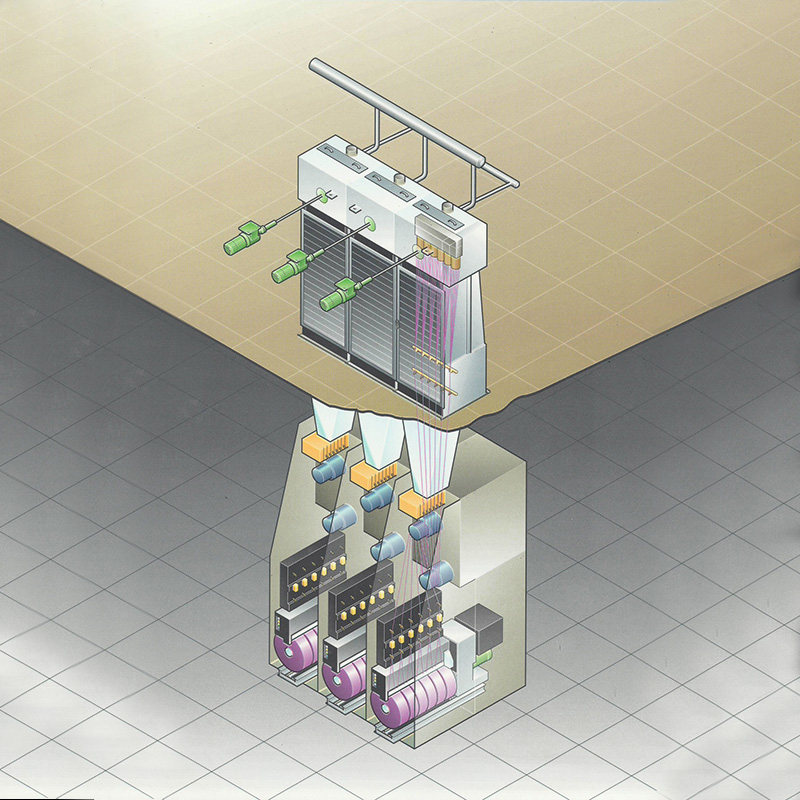
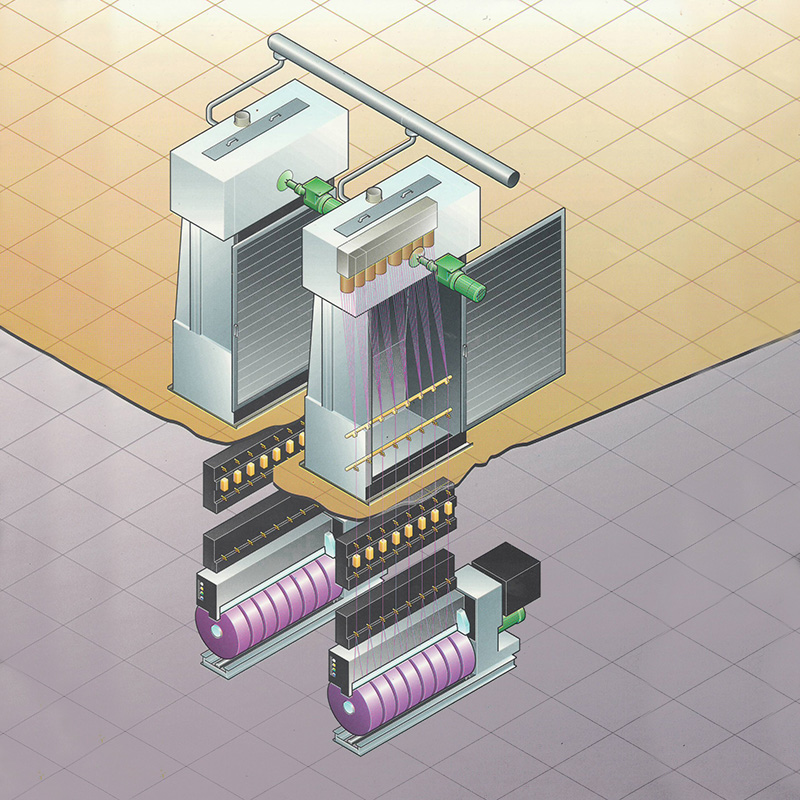
En spindende produktionslinje er en synkroniseret kæde af udstyr, der omdanner polymerspåner eller smelter til kontinuerlige filamenter. Processen starter med ekstrudering og filtrering, bevæger sig gennem spindesamlingen og spindedysen, slukker filamenterne, påfører spindefinish, trækker garnet med godetvalser, passerer gennem sammenflettede dyser og ender ved en automatisk opruller, der leverer pakker til nedstrømsprocessen.
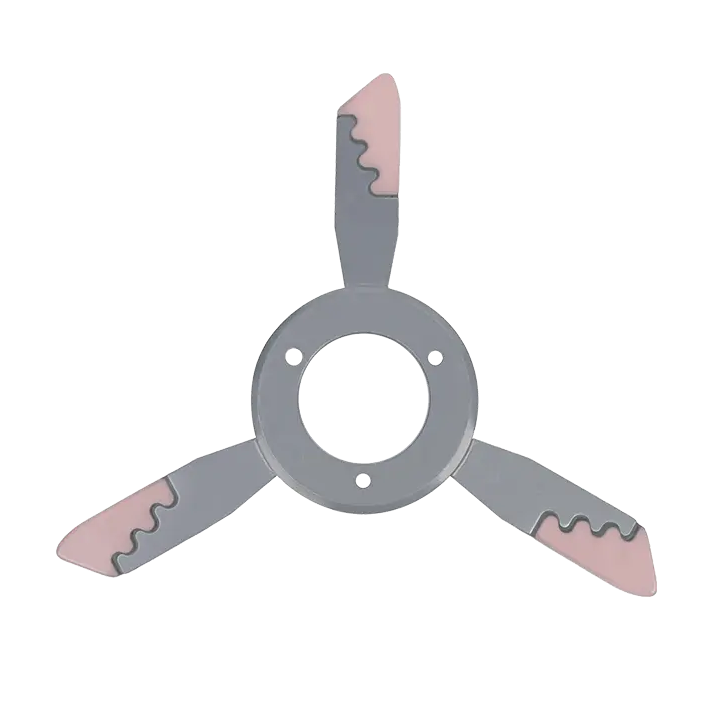
Hver komponent har sin egen vedligeholdelsesrytme. Spindedyser kræver planlagt rengøring, godet-temperaturindstillinger kræver periodisk verifikation, og oprullerskiftegafler, garnstyreplader og spændingsblokke slides med hver cyklus. Købere, der inddrager disse forbrugsstoffer og servicekrav i sammenligningen, får et mere realistisk samlet omkostningsbillede.
Kemiske fiberspindelinjer falder i fire hovedkonfigurationer: delvist orienteret garn (POY), fuldt trukket garn (FDY), højt orienteret garn (HOY) og industrigarn.
POY linjer er de mest almindelige for polyester og nylon tekstilgarn. De kører med høj hastighed, mens de efterlader det delvist orienterede garn klar til nedstrøms teksturering. En typisk POY-linje opererer i området 2.800–3.300 m/min og producerer 50-300 denier pakker, som teksturizere konverterer til garn med træktekstur.
 Partially Oriented Yarn (POY) Spinning Line til polyester, nylon og mere Denne POY-produktionslinje dækker hele processen fra spåner til garn, inklusive ekstrudere, oprullere og doseringspumper. Det giver fleksibilitet til udskiftning af råmaterialer og kapacitetsudvidelse, hvilket gør det velegnet til vævning af tøj og boligtekstiler. Se produkt →
FDY-linjer trækker garnet fuldt ud på produktionslinjen og producerer et fuldt orienteret filament, der går direkte til vævning eller strikning. FDY-linjer kører med 3.000-4.000 m/min og bruges til mikrofibre, højkvalitetstøj og boligtekstiler, hvor dimensionsstabilitet og lav forlængelse har betydning.
 Fuldtrukket garn (FDY) spindelinje til PET, PA, PP og andre polymerer Konstrueret til højtydende filament, denne FDY-linje integrerer masterbatch eller lavviskositetssmeltning og muliggør øjeblikkelig produktion. Den er ideel til tekniske tekstiler og funktionelle fibre, der kræver dimensionsstabilitet. Se produkt →
HOY linjer opererer med endnu højere hastigheder med en høj optagelseshastighed og en kortere nedstrøms vej. De passer til højhastighedsspinning af fin denier og forekommer sjældnere i moderne planter end POY eller FDY.
Industrielle garnlinjer er designet til filamenter med høj styrke og lavt krympning, der bruges i reb, bånd, dæksnor, sytråd og coatede stoffer. Denier-intervaller strækker sig fra 500 d til over 3.000 d. Produktionshastigheden er lavere, fordi opretholdelse af brudstyrke og forlængelseskonsistens betyder mere end rå gennemløb.
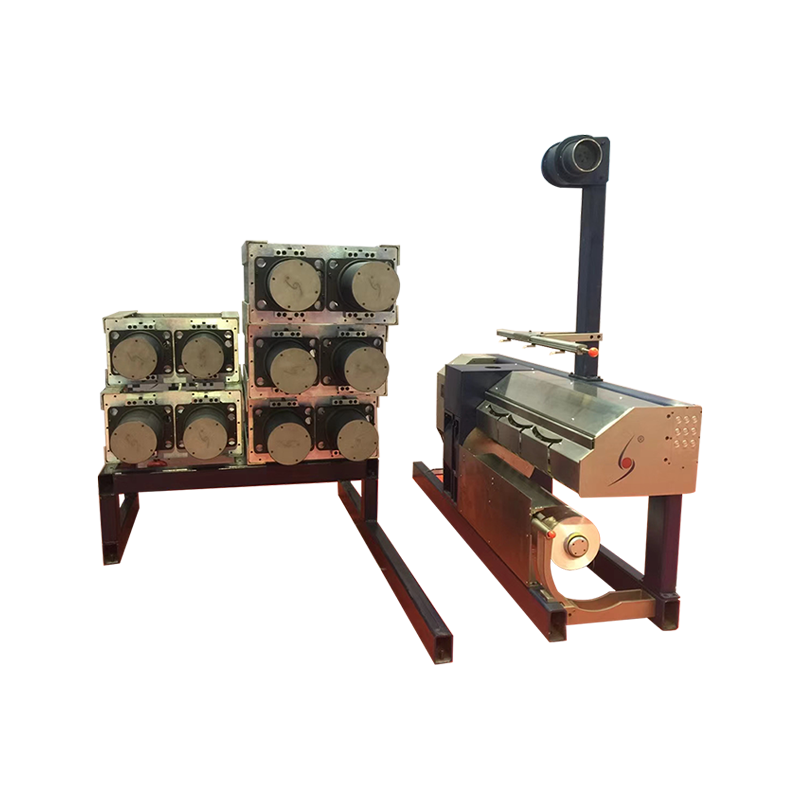 Industriel spinding produktionslinje til højstyrke filamentgarn Denne linje er designet til garn med høj styrke og lavt krympning, der bruges i reb, dæksnor og coatede stoffer, og understøtter denier-intervaller fra 500 til 3.000 . Det understreger brudstyrke og forlængelseskonsistens frem for rå gennemløb. Se produkt →
| Feature | POY Line | FDY Line | HOY Line | Industrielt garn |
|---|---|---|---|---|
| Primær polymer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Optagelseshastighed | 2.800–3.300 m/min | 3.000–4.000 m/min | 4.500–6.000 m/min | 500–2.500 m/min |
| Filamentstatus | Delvist orienteret | Fuldt tegnet | Højt orienteret | Høj vedholdenhed |
| Typisk benægter | 50-300 d | 30-300 d | 50-300 d | 500-3.000 d |
| Nedstrøms brug | Teksturering | Vævning, strikning | Teksturering, weaving | Reb, snor, bånd |
Råmaterialet former linjen stærkt. PET, PA og PP har hver forskellige smelteviskositeter, trækadfærd og bratkølingskrav. En linje konstrueret til PET kan behandle PA, men ikke med samme gennemløb eller kvalitet. Når en leverandør siger, at en linje kører PET, PA, PP eller andet råmateriale, skal du afklare den forventede overgangstid og kvalitetstab under overgangen. Det svar er ofte den mest brugbare del af en evaluering.
Efter at have indsnævret linjetypen, drejer evalueringen sig om udstyrskonfiguration og fabrikkens evne til at understøtte den. Her er en praktisk gennemgang.
Temperaturkontroltolerance er et praktisk eksempel. En varm godet, der driver 2 °C ved indstillingspunktet, kan producere målbar denier og sejhed variation over glødetråden, især på FDY og industrielle linjer. En leverandør, der bruger kalibreret instrumentering og holder matchende reservedele til hver varm godet, reducerer denne risiko. Det samme gælder for oprulleren: En skiftegaffel, der ikke kan holde pakkeskift inden for få tiendedele af et millisekund, skaber knækkede ender og pakker af dårlig kvalitet. Det er derfor, mange producenter beholder programmer til opgradering af udstyr i deres årlige budget.
Kvaliteten af en spindende produktionslinje afhænger mere af nogle få komponenter end andre. Disse fortjener omhyggelig inspektion under idriftsættelse og efter hvert eftersyn.
| Komponent | Hvad skal verificeres | Påvirkning, hvis ude af tolerance |
|---|---|---|
| Spindedyse tallerken | Huldiameter, hulantal, mønster, overfladefinish | Denier variation, knækkede filamenter, hyppig rengøring |
| Hot godet | Overfladetemperaturens ensartethed, dynamisk balance, overfladebelægning | Ujævn tegning, garnbrud, varmestriber |
| Separatorrulle | Overfladeglathed, lejespil, koncentricitet | Garnspændingsudsving, overfladefejl |
| Opruller spændingsblok | Spændingskraft, slidmønster, styreflade | Pakkedensitetsvariation, dannelsesfejl |
| Skift gaffel | Gaffelsymmetri, slid på styreflader, fjederkraft | Omskiftningsfejl, knækkede ender ved afbrydelse |
For roterende komponenter såsom den varme godet og oprulleren er dynamisk balancering lige så vigtig som overfladekvalitet. En ubalanceret godet introducerer vibrationer, der overføres til filamenterne og maskinrammen, hvilket fører til lejeslid og inkonsekvent garn. En producent med sit eget dynamiske balanceringsudstyr kan certificere den komplette roterende enhed, ikke kun én del.
Driftsomkostningerne for en spindende produktionslinje er drevet af vedligeholdelsesbehov, energiforbrug og hvor lang tid linjen kan køre mellem serviceintervaller. Ældre linjer har ofte en lavere startpris, men større termiske tab, hyppigere lejeskift og længere stilstandstider for spindedyserensning. Nyere linjer med forbedret køledesign og bedre isolering reducerer energien pr. kilogram, men introducerer også komponenter, der kræver leverandører med hurtig levering af dele.
En praktisk tilgang er at bygge vedligeholdelsesplanen ind i købet fra dag ét. Spørg efter et anbefalet reservedelssæt, en tidsplan for udskiftning af varme godets lejer og den forventede levetid for oprulningsstyrene. Sammenlign derefter disse tal med dine nuværende vedligeholdelsesomkostninger pr. ton. Hvis en ny linje reducerer energien med 15 % og vedligeholdelsen med 20 % pr. ton, kan tilbagebetalingsperioden være kortere, end en større initial prisforskel antyder.
Opgraderingsmuligheder er en anden dimension. Når garnspecifikationerne ændres, kan en modulær linje opdateres med en ny spin-pakke, et andet bratkølingskammer eller en ny opruller. Denne fleksibilitet forlænger investeringens levetid. For ejere af eksisterende udstyr er opgradering af nuværende maskiner ofte hurtigere end at idriftsætte en ny linje fra bunden, fordi fundamenter, forsyningsselskaber og operatøruddannelse allerede er på plads.
Hvert tilbud på en spindende produktionslinje skal afvejes mod fire svar. Hvilken filament producerer den ved den nødvendige hastighed? Hvad koster det at køre per ton? Hvor lang tid tager det at nå et stabilt output? Hvad sker der, når en nøglekomponent fejler? Det første svar bestemmer produkttilpasning, det andet bestemmer margin, det tredje bestemmer cash flow, og det fjerde bestemmer risiko.
Pilottest på en fleksibel spinning line kan løse mange af disse spørgsmål før en fuld investering. En pilotlinje giver dig mulighed for at prøve et nyt garn, verificere polymeren og evaluere spin-pakken, før du forpligter dig til en komplet produktionslinje. Dette er en af de mest praktiske måder at sænke risikoen ved et køb af kapitaludstyr.
For teams, der administrerer eksisterende flåder, er det vigtigt at vælge en leverandør med både komponentfremstilling og servicekapacitet. Kombinationen af CNC-bearbejdning til præcisionsdele, dynamisk afbalancering for roterende komponenter og et reparationsværksted, der kan genopbygge varme godets og oprullere, gør et udskiftningsbehov til en kort, planlagt nedetid i stedet for en uplanlagt nedlukning.



ADRESSE: No.1298, Zhouan Road, Economic and Technological Development District, Jiaxing City, Zhejiang Province
TELEFON: +86 19057031687
TLF: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Alle rettigheder forbeholdes. Producenter af nøglekomponenter til spindemaskiner